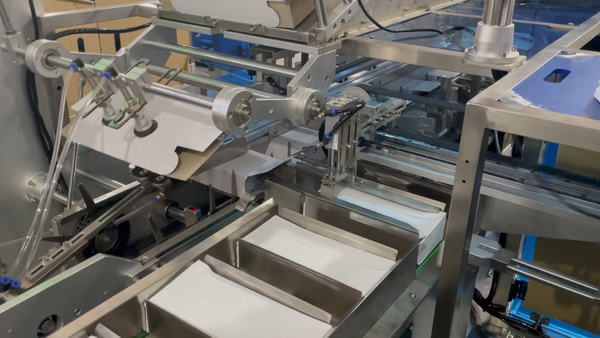
製品の箱詰めや包装作業の自動化を進める際、多くの中核製造ラインで導入されるのが「カートニングマシン(自動製函機・箱詰め機)」です。手作業に比べて作業工数を大幅に削減し、安定した包装品質を維持できる一方で、「現場に導入したものの、カートン(化粧箱)の紙質や寸法が合わず頻繁にチョコ停が発生する」「自社の生産スピードに適合していなかった」といったトラブル相談も少なくありません。
本記事では、カートニングマシンを導入する際に必ず押さえておくべき「駆動方式(間欠式と連続式)の違い」と「開箱トラブルを防ぐカートン設計の注意点」について解説します。
1. カートニングマシンの代表的な駆動方式と選び方
カートニングマシンは、カートンの搬送および製品挿入の動作方式によって大きく「間欠式」と「連続式」に分類されます。生産量や製品特性に応じた適切な選定が必要です。

| 方式 | 処理能力目安 | 特徴と主な適用用途 |
|---|---|---|
| 間欠式 (インデックス) | 約30〜60箱/分 | 一定ピッチで「停止」と「移動」を繰り返しながら挿入・封緘を行います。機構が比較的シンプルで省スペース。多品種少量生産や複数サイズの段取り替えが多い現場に最適です。 |
| 連続式 (ロータリー) | 約80〜200箱以上/分 | コンベアを停止させず、製品とカートンを同調移動させながら連続的に押し込みます。医薬品や大量消費財など、単一品種の超高速ラインに向いています。 |
2. 現場で多発する「開箱エラー(ジャム)」を防ぐ3つの設計基準
自動製函機で最もトラブルになりやすいのが、マガジンから平らなカートンを取り出して立体化する「開箱工程」です。確実な稼働を維持するためには、機械の調整だけでなく資材(カートン)側の要件確認が欠かせません。
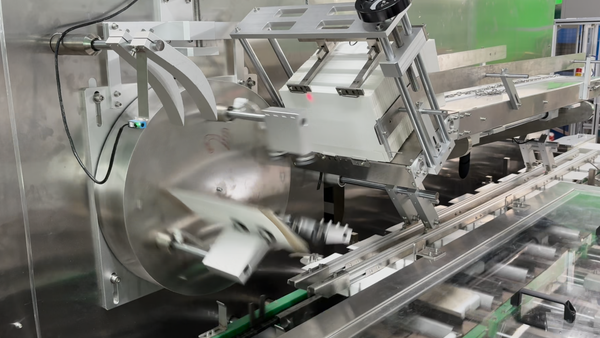
- 用紙の坪量(厚み):一般的に300g/㎡以上(推奨350g/㎡前後)が必要です。紙が薄すぎると吸引時に腰砕けを起こし、厚すぎると折り曲げ抵抗が強くなり開箱不良の原因になります。
- 箱の縦横比(アスペクト比):カートンの「幅(W)」と「高さ(H)」が全く同一寸法に近い形状は、機械の吸引時に開く方向が定まりにくく、二重開箱やミスを誘発しやすくなります。
- 内容物とのクリアランス:挿入時の引っ掛かりを防ぐため、内容物と箱の内寸の間には片側2mm以上のクリアランス(逃げ)を設ける設計が推奨されます。
3. 導入前の「実機サンプルテスト」が成否を分ける
図面やカタログスペック上では適合していても、実際のカートンの表面加工(PPラミネートやニス引き)、筋押し(罫線)の深さ、静電気の影響によって機械の挙動は微妙に変化します。
導入後のトラブルを未然に防ぐため、正式発注前には「実際のカートン資材および充填サンプルを用いた実機テスト包装」を実施し、実際の開箱率や挿入精度を動画で検証することを強く推奨します。